Ang dalawang pabrika ay maaaring mag-install ng parehong vertical bagger, ang parehong multihead weigher at ang parehong checkweigher at tapusin pa rin ang taon na may mga linya na napaka-iba ang pagkilos. Ang listahan ng kagamitan ay bihirang kung ano ang naghihiwalay sa kanila; ang layout ay. Ang distansya sa pagitan ng mga istasyon, kung saan bumababa ang mga tinanggihang bag, kung gaano karaming silid ang kailangang i-ugoy ng isang technician para buksan ang pinto ng bantay, at kung saan naka-imbak ang mga film roll, lahat ay nagpapasya kung gaano karaming magagandang bag ang umalis sa linya bawat shift.
Ang maikling sagot: buuin muna ang layout ng awtomatikong packaging line sa paligid ng pace-setting machine at isang makatotohanang target na mahusay na output, pagkatapos ay palawakin ito para sa pag-access sa serbisyo, pagbabago at pagtanggi sa paghawak. Ang mga layout na iginuhit pabalik mula sa anumang espasyo sa sahig ay malamang na ibigay ang mga mamahaling problema — gutom sa bagger, mga naka-block na conveyor, mga changeover na nangangailangan ng dalawang tao — sa production team pagkatapos ng pag-install.
Ang bawat linya ay may isang istasyon na nagtatakda ng ritmo. Sa isang granule line ito ay karaniwang ang vertical form-fill-seal machine. Sa linya ng pulbos ito ay maaaring ang tagapuno ng auger o ang pantimbang ng tornilyo. Sa isang multi-SKU na linya ito ay madalas na ang pouch machine na may pinakamahabang changeover. Hanapin muna ito, pagkatapos ay ituring ang bawat iba pang istasyon bilang suporta.
Dalawang numero ang nagtutulak sa pag-aayos: ang rate ng istasyong iyon, at ang bilang ng mga oras sa bawat shift ay talagang gumagawa ito ng magagandang pack. Ang bagger na may rating na 80 bags kada minuto ay hindi maghahatid ng 80 all shift — film splices, weighing cycle time, seal cooling, reject removal at short stops all take a bite. Ang mga koponan na may sukat na downstream conveyor at case packer sa nameplate figure ay kadalasang nauuwi sa isang case packer na gutom sa karamihan ng shift. Ang mga pangkat na may sukat na nasusukat ng mahusay na output ay umaalis ng puwang upang mapabuti nang hindi bumibili ng dalawang beses.
Sa pagsasanay, ang output ng linya ay malapit sa pinakamabagal na rate ng istasyon na pinarami ng makatotohanang uptime , hindi ang kabuuan ng bawat spec sheet sa quotation. Ayusin ang numerong iyon bago ang sinuman ay gumuhit ng linya ng conveyor, dahil nagpapasya ito kung kailangan mo ng isang bagger o dalawa, at kung ang dulo ng linya ay dapat na manu-mano o awtomatiko.
Anuman ang produkto, ang isang awtomatikong linya ay nahuhulog sa limang functional block, at ang bawat isa ay nagtatanong ng ibang tanong tungkol sa floor plan. Ang pagpapanatiling malapit sa pagtimbang at pagbubuo ng bag ay nagpapaikli sa pagbaba ng produkto, na nagpapababa ng alikabok, natapon at naaanod ng timbang. Ang pagpapanatiling inspeksyon at pagtanggi sa paghawak sa tabi ng isang pasilyo ay pumipigil sa mga tanggihan na mailibing sa likod ng mga guwardiya — isang maliit na desisyon na nakakatipid ng maraming paglalakad.
| Zone | Karaniwang kagamitan | Tanong para umayos ng maaga |
|---|---|---|
| Pagpapakain at pagpapakain | Z-type bucket elevator, vacuum loader, inclined conveyor, screw elevator | Saan dumarating ang hilaw na materyales, at maaari bang mag-refill ang isang operator nang hindi tumatak sa loob ng binabantayang lugar? |
| Pagtimbang at dosing | Multihead weigher, linear weigher, auger filler, volumetric cup | Aling prinsipyo sa pagtimbang ang nababagay sa produkto, at gaano kalayo ang dating ng drop sa bag? |
| Nabubuo ang bag o pouch | Vertical form-fill-seal machine, awtomatikong premade pouch machine | Aling mga istilo ng bag ang tumatakbo ngayon, at alin ang malamang sa loob ng susunod na tatlong taon? |
| Inspeksyon at pagtanggi | Checkweigher, metal detector, X-ray inspection system | Saan napupunta ang isang tinanggihang pakete, at maaari bang makumpirma ang pagtanggi nang hindi humihinto sa linya? |
| Case packing at palletizing | Case erector, case packer, sealer, coder, palletizing robot | Manu-mano o awtomatikong pagtatapos ng linya, at gaano karaming espasyo ng akumulasyon ang kailangan ng bawat opsyon? |
Tatlong topologies ang sumasaklaw sa karamihan ng mga factory floor, at ang pagpipilian ay nagbabago sa footprint bago pa man maayos ang isang solong numero ng modelo. Ang isang seryeng linya ay nagpapatakbo ng isang daloy ng produkto sa bawat istasyon. Ang isang parallel na linya ay duplicate ang bahagi ng daloy upang ang kalahati ay patuloy na tumakbo habang ang isa ay huminto. Ang isang halo-halong linya ay nagbabahagi ng isang karaniwang dulo sa harap at nahahati sa ibaba ng agos, na nababagay sa isang pangmatagalan na batayang produkto na may mga short-run na variant.
| Topology | Pinakamahusay na akma | Trade-off |
|---|---|---|
| Serye | Isang pamilya ng produkto, mataas na volume, stable na demand | Pinakamataas na kahusayan sa bawat metro kuwadrado, ngunit walang redundancy — isang paghinto ang humihinto sa lahat |
| Parallel | Ilang SKU, o produksyon kung saan mas mahalaga ang uptime kaysa sa espasyo sa sahig | Kino-duplicate ang mga kagamitan at mga utility, na halos nagdodoble ng espasyo para sa bahagi ng daloy |
| Mixed | Pangmatagalang batayang produkto kasama ang madalas na maikling pagtakbo | Magandang balanse sa pangkalahatan, ngunit ang pagruruta, pagsasama at mga kontrol ay nangangailangan ng higit na pagsisikap sa pagpaplano |
Kung ang iyong target na mahusay na output ay maaaring maabot sa isang seryeng linya na may mga makatwirang buffer, labanan ang tukso na bumuo ng dalawang kalahating linya. Nangangahulugan ang mga duplicate na daloy ng daloy ng dobleng paglilinis, dobleng pagpapalit at doble sa dami ng mga lugar para maupo at masira ang produkto.
Karamihan sa rework ng layout ay nagmumula sa mga item na walang trabaho hanggang sa linggo ng pag-install. Ilakad ang drawing gamit ang anim na puntong ito bago mag-sign-off:
Sa mga basa o malagkit na produkto, magdagdag ng drainage falls, proteksyon sa washdown para sa mga motor at sensor, at isang plano kung saan aalis ang banlawan ng tubig sa silid. Ito ay mga murang linya sa isang guhit at mga mahal pagkatapos ibuhos ang kongkreto.
Kapag naayos na ang mga zone at topology, mabilis na lumiliit ang pagpili ng kagamitan. Tinutukoy ng pace-setting bagger ang taas ng conveyor at laki ng buffer; tinutukoy ng tumitimbang na ulo ang oras ng pag-ikot at samakatuwid ang haba ng pagbaba; tinutukoy ng istasyon ng inspeksyon kung saan dapat tumira ang reject chute at confirmation bin.
Para sa medium-bag granule at produksyon ng meryenda, isang high-speed vertical machine ang madalas na angkla: ang KL230H ay nagpapatakbo ng medium bag na format sa mas mataas na dulo ng hanay ng bilis, kaya ang mga downstream conveyor at ang case packer ay dapat na sukat mula dito sa halip na mula sa isang mas mabagal na makina na papalitan sa ibang pagkakataon.
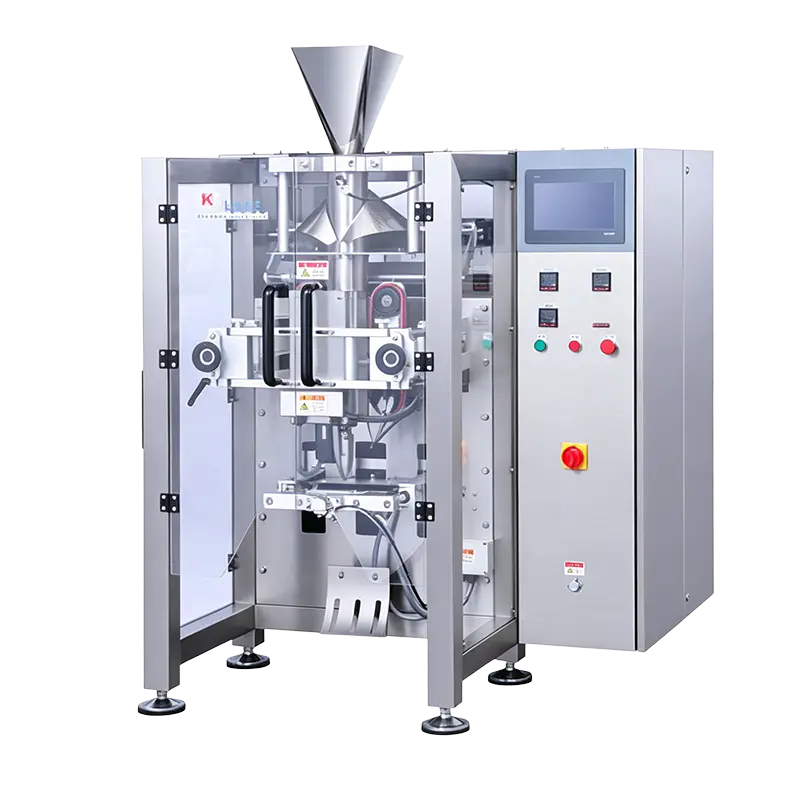 KL230H High-Speed Medium Bag Vertical Packing Machine KL230H high-speed vertical packer para sa mga medium na bag, 15–150 bags/min, nababagay sa mga producer ng nut, frozen-food at agrikultural na nangangailangan ng mas mataas na medium-bag throughput. Tingnan ang Produkto →
Kung saan makitid ang window ng pack weight — maliliit na pouch, tumpak na dosing, low giveaway tolerance — ang high-precision linear weigher ay kadalasang mas mahusay na kasosyo sa layout kaysa sa isang malaking multihead head count, dahil ang mas maikling cycle nito ay nagpapanatili sa drop path na compact at ang pagkuha ng alikabok ay simple.
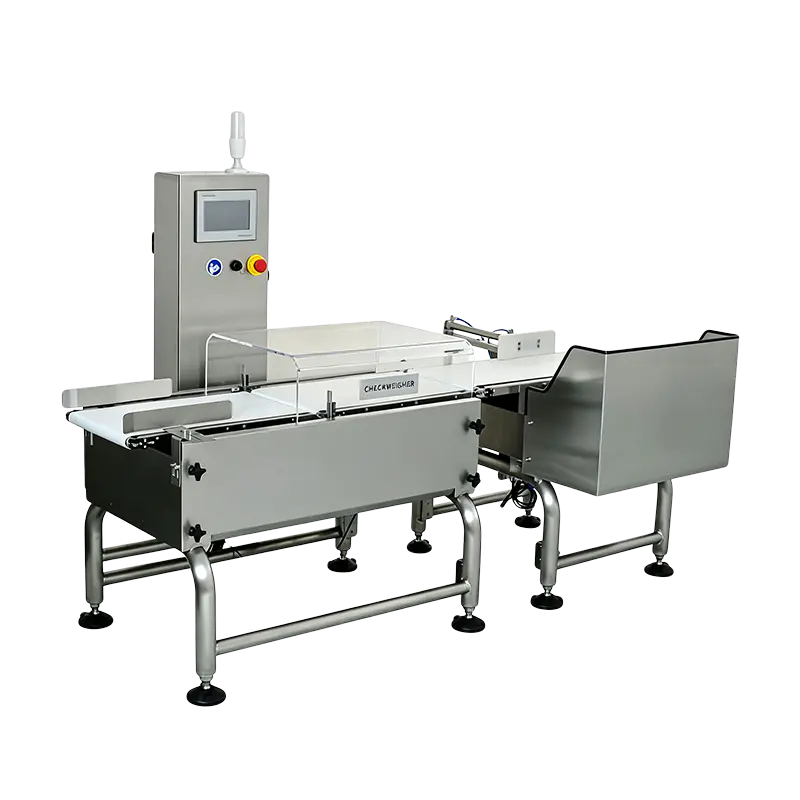 EW-300-1000 High-Precision Linear Weighing Checkweigher Para sa makitid na pack-weight window at tumpak na dosing, ang linear checkweigher na ito ay nag-aalok ng ±0.3 g katumpakan at hanggang 80 piraso/min sa isang 300 mm belt. Tingnan ang Produkto →
Ang bloke ng inspeksyon ay nararapat sa maagang pagkakalagay, hindi isang natitirang sulok. Ang isang karaniwang metal detector na inilagay pagkatapos ng sealing at bago ang pag-pack ng case ay nangangailangan ng sapat na bukas na haba ng conveyor para sa malinis na pagtanggi at isang confirmation bin na maaabot ng operator nang hindi nakasandal sa isang bantay. Kung inihahambing mo pa rin ang mga bilang ng ulo at mga prinsipyo sa pagtimbang, ang gabay na ito ay sa pagpili sa pagitan ng multihead at linear na pagtimbang nagpapaliwanag kung saan magkasya ang bawat isa.
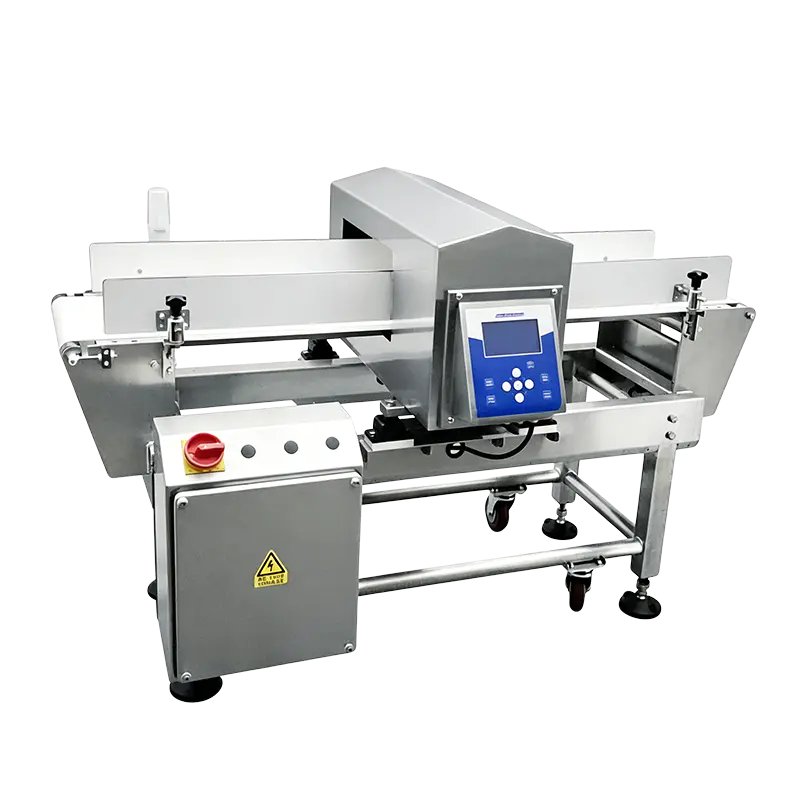 ER3515 Standard Metal Detection Machine Karaniwang metal detector para sa mga nakabalot na meryenda, mga naka-box na gamot at de-boteng panimpla; 350×150 mm aperture, Fe≥0.8 mm na kakayahan sa pag-detect. Tingnan ang Produkto →
Ang mga guhit ng layout ay mukhang kalmado dahil walang pagbabago sa mga ito. Totoong mga linya. Kung ang tatlong SKU ay nagbabahagi ng isang bagger, ang layout ay dapat maglagay ng mga bahagi ng format, film at mga silindro ng pag-print sa abot ng kamay ng makina, at panatilihin ang trolley ng tool sa labas ng walkway. Ang pagpapalit na tumatagal ng 25 minuto sa halip na 45 ay kadalasang isang desisyon sa lokasyon ng storage, hindi isang teknikal.
Ang mga buffer ay ang iba pang tahimik na kadahilanan. Ang isang maikling talahanayan ng akumulasyon sa pagitan ng bagger at ng case packer ay sumisipsip ng mga micro-stop at pinipigilan ang linya na huminto sa tuwing magdadalawang-isip ang isang tagapagtayo ng kaso. Gayunpaman, napakaraming buffer, nagtatago ng mabagal na istasyon at hinahayaan ang produkto na umupo nang sapat upang maging bagay sa malagkit o sensitibo sa temperatura na mga kalakal — kaya sukatin ito para sa ilang minutong output, hindi isang shift.
Ang paghawak sa pagtanggi ay nararapat sa parehong disiplina. Ang metal detection, checkweighing at X-ray rejects ay dapat dumapo sa isang nakakandado o malinaw na may label na bin sa labas ng binabantayang lugar, na may nakaposisyong sensor ng kumpirmasyon upang ang isang nabigong pagtanggi ay huminto sa linya sa halip na hayaan ang isang suspect pack na magpatuloy. Ang mga linya ng pagkain, pagkain ng alagang hayop at pang-agrikultura ay karaniwang nagdaragdag ng dust control, washdown at pest-proofing sa bloke na ito; ang mga solusyon sa packaging ng pagkain ipinapakita ng pangkalahatang-ideya kung paano karaniwang pinagsama-sama ang mga configuration na iyon.
Walang kapaki-pakinabang na generic na pigura. Ang espasyo ay sumusunod sa throughput, laki ng bag at kung gaano karaming buffer ang gusto mo, kasama ang mga clearance ng serbisyo sa paligid ng bawat makina. Ang isang compact na single-bagger line na may manu-manong dulo ng linya ay maaaring magkasya sa ilang dosenang metro kuwadrado, habang ang parehong produkto na may awtomatikong case packing at palletizing ay maaaring mangailangan ng ilang beses, kadalasan ay para sa accumulation at pallet staging.
Karamihan sa mga layout ay naglalagay ng metal detection pagkatapos ng sealing at bago o pagkatapos ng checkweighing, depende sa katatagan ng pack at ang mekanismo ng pagtanggi. Ang salik sa pagpapasya ay karaniwang pagtanggi sa kumpirmasyon: alinmang unit ang unang tumanggi ay dapat may puwang para sa bin at sensor nito, at ang pangalawang yunit ay hindi dapat muling tumanggap ng pack na kinondena na ng una.
Magreserba ng espasyo sa sahig at kapasidad ng utility sa halip na bilhin kaagad ang pangalawang makina. Ang sobrang haba sa inspeksyon at case packing zone, isang ekstrang compressed air drop at isang karagdagang power feed ay mura sa panahon ng pagtatayo at awkward pagkatapos.
Ang bilis ng linya ay kung ano ang magagawa ng pinakamabagal na istasyon sa perpektong mga kondisyon. Ang mahusay na output ay kung ano ang umalis sa linya bilang mabentang produkto sa bawat shift, pagkatapos ng paghinto, pagtanggi, pagpapalit at paglilinis. Ang mga desisyon sa layout, lalo na ang laki ng buffer at access room, ay higit na nakakaapekto sa pangalawang numero kaysa sa una.
Ang pinakakapaki-pakinabang na bagay na maaari mong dalhin sa isang pag-uusap ng supplier ay hindi isang wish list ng mga machine — ito ay isang nasusukat na good-output na target, ang listahan ng SKU para sa susunod na tatlong taon, at isang floor plan na may markang grid ng column at mga utility drop. Sa tatlong item na iyon, ang isang awtomatikong layout ng linya ng packaging ay humihinto sa pagiging isang ehersisyo sa pagguhit at nagiging isang desisyon sa produksyon na mukhang makatuwiran pa rin dalawang taon pagkatapos ng pag-commissioning.
Makipag-ugnayan sa Amin
+86-573-82788180
+86-15325730953
Kailangan ng E-mail
info@mainfill.com
jiayingzhuge18@qq.com
Tungkol sa
Ang Jiaxing K-Line Machinery Co., Ltd. ay isang awtomatikong packaging machinery manufacturer at service provider na nagsisilbi sa domestic high-end at overseas market.
Mga link
Mga produkto
Kumuha ng Libreng Quote